Mostrando las entradas con la etiqueta procesos de manufactura. Mostrar todas las entradas

jueves, 18 de agosto de 2016

ACERO GALVANIZADO

Introducción
Es frecuente encontrar productos fabricados con acero galvanizado que van, desde una arandela, pasando por alambres, cajetines, hasta torres de alta tensión y diversas piezas estructurales.
El acero galvanizado es uno de los materiales que ofrece la mayor variedad de usos y aplicaciones en el sector de la construcción por ser una protección económica y versátil del acero.

¿Qué es un acero galvanizado?

El acero galvanizado es aquel que se obtiene luego de un proceso de recubrimiento de varias capas de la aleación de hierro y zinc. Por lo general se trata de tres capas de la aleación, las que se denominan “gamma”, “delta” y “zeta”. Finalmente se aplica una última y cuarta capa externa que sólo contiene zinc, a la que se le llama “eta”, que se forma al solidificar el zinc arrastrado del baño y que confiere al recubrimiento su aspecto característico gris metálico brillante. Al ser recubrimientos obtenidos por inmersión en zinc fundido, cubren la totalidad de la superficie de las piezas, tanto las exteriores como las interiores de las partes huecas así como otras muchas áreas superficiales de las piezas que no son accesibles para otros métodos de protección.
composición del Acero galvanizado


¿Qué propiedades le aporta el galvanizado al acero?

El recubrimiento galvanizado le otorga al acero una excelente protección, entregándole propiedades fabulosas entre las que se encuentra su gran resistencia a la abrasión, ya que los recubrimientos galvanizados poseen la característica casi única de estar unidos metalúrgicamente al acero base, por lo que poseen una excelente adherencia. 
Por otra parte, al estar constituidos por varias capas de aleaciones zinc-hierro, como se observa en la gráfica, más duras incluso que el acero, y por una capa externa de zinc que es más blanda, forman un sistema muy resistente a los golpes y a la abrasión.  

También a la corrosión. Esta última característica produce tres excelentes efectos. El primero, denominado “protección por efecto de barrera” se refiere al aislamiento frente a un medio ambiente que podría ser bastante agresivo. En segundo lugar, la “protección catódica por ánodo de sacrificio” es aquella en la que el zinc se comporta como la parte anódica de la corrosión, de este modo, mientras haya recubrimiento de zinc, entonces el acero estará protegido ya que este último se comporta como cátodo.


propiedades del Acero galvanizado


Por último, la “restauración de zonas desnudas” se refiere a que los productos de corrosión del zinc logran tapar aquellas discontinuidades que pueden existir en el recubrimiento a causa de la corrosión u otro tipo de daños, como por ejemplo, un golpe fuerte. Por otra parte, el galvanizado aporta protección contra la corrosión atmosférica, que responde a las condiciones climáticas del lugar en el que la pieza de acero se encuentre ubicada; lo podemos observar en la tabla adjunta. También contra los agentes contaminantes como el óxido de azufre y los cloruros típicos de las zonas cercanas a la costa. Otra de las protecciones que brinda el galvanizado guarda relación con el agua, tanto dulce, como de mar. 

En resumen, dentro de las múltiples ventajas que hacen de este proceso de galvanizado algo tan positivo y necesario se encuentra que otorgan al acero una durabilidad mucho mayor, así como también una gran resistencia. Cabe destacar la gran protección que este recubrimiento le otorga, protegiéndolo como una barrera física, de forma electroquímica y brindándole un proceso de autocurado con los productos de la corrosión del zinc. 


corrosividad del Acero galvanizado


En que consiste la galvanización:

El galvanizado del acero es una práctica común para proteger las piezas de acero que van a ser expuestas a condiciones ambientales adversas por un largo tiempo. El galvanizado por inmersión en caliente es un proceso industrial destinado  a proteger contra la corrosión a una gran variedad de productos de hierro o acero. Este proceso se logra a través de la inmersión de los materiales en un baño de cinc fundido a 450ºC. El galvanizado por inmersión en caliente, permite un recubrimiento de cinc, que no solo se deposita sobre la superficie, sino que forma una aleación cinc hierro de gran resistencia a los distintos agentes de corrosión de la atmósfera, el agua o el suelo. 

Este proceso consta de las siguientes partes:


  • Desengrase: Las piezas se someten a un proceso de desengrase para eliminar posibles restos de grasa, aceites o taladrinas, sumergiéndolas en un desengrasante ácido a 35 ºC.
  • Decapado: El proceso de decapado se utiliza para eliminar el óxido y la calamina, que son contaminantes superficiales más corrientes de los productos férreos, obteniendo así una superficie del material químicamente pura. Se realiza con ácido clorhídrico diluido y a temperatura ambiente. El tiempo de decapado depende del grado de oxidación superficial de las piezas y de la concentración de la solución de ácido.
  • Inmersión en las sales: El tratamiento con sales (mezclas de cloruro de zinc y cloruro amónico), tiene por objeto eliminar cualquier traza restante de impurezas y producir una limpieza intensa de la superficie metálica. Estas sales actúan como los flux en soldadura, esto es, favorecen la mojabilidad de la superficie del acero por el zinc fundido. Estas sales se aplican normalmente por inmersión de las piezas en una solución acuosa de las mismas. Otra forma es hacer pasar las piezas a través de una capa de sales fundidas que flotan sobre la superficie del zinc. También pueden espolvorearse las sales sobre la superficie de las piezas (o rociarlas en forma de solución) antes de la inmersión de las piezas en el baño de zinc.
  • Inmersión en el baño del zinc: La operación de galvanización propiamente dicha se realiza sumergiendo las piezas en un baño de zinc fundido, a temperatura comprendida entre 440 ºC y 460 ºC. En algunos procedimientos especiales la temperatura puede alcanzar los 560 ºC . La calidad mínima del zinc a utilizar está especificada por la mayoría de las normas europeas e internacionales en zinc del 98,5 %.                                                                                                                             Durante la inmersión de las piezas en el zinc fundido se produce la difusión del zinc en la superficie del acero, lo que da lugar a la transformación de diferentes capas de aleaciones zinc-hierro de distinta composición. Cuando las piezas se extraen del baño de galvanización, estas quedan recubiertas de una capa externa de zinc composición similar a la del zinc del baño. El tiempo durante el que las piezas deben estar sumergidas en el baño de zinc, para obtener un recubrimiento galvanizado correcto, depende, entre otros factores, de la composición del acero, de la temperatura del baño de zinc y del espesor del acero de las piezas.                                                         En cualquier caso, las piezas deben estar sumergidas en el zinc hasta que alcance la temperatura del baño. Antes de extraer las piezas del baño de galvanización es necesario retirar de la superficie del mismo la fina capa de óxidos de zinc que se forma y que también contiene restos de sales, con objeto de que no se adhieran a la superficie de las piezas y produzcan imperfecciones superficiales en el recubrimiento.
  • Enfriamiento: Una vez fuera del baño de galvanización las piezas pueden enfriarse en agua o dejarse enfriar a temperatura ambiente. A continuación se repasan para eliminar rebabas, gotas punzantes y adherencias superficiales de cenizas o restos de sales y, finalmente, se someten a inspección. Los recubrimientos galvanizados sobre artículos diversos deben cumplir una serie de requerimientos sobre aspecto superficial, adherencia y espesor que vienen especificados en las normas nacionales e internacionales. 

proceso de fabricación del Acero galvanizado


Recomendaciones para el adecuado transporte y almacenamiento del acero galvanizado


  • El material, ya sea en bobinas o en bultos, debe estar perfectamente inmovilizado de forma que no se deterioren los bordes.
  • Almacenar siempre bajo techo.
  • El material no debe mojarse ni humedecerse.
  • El mismo debe estar separado del piso unos 30 cm preferiblemente, sobre un soporte de maderas secas.
  • El material debe ser almacenando en lugares secos y ventilados, de preferencia apartados de puertas abiertas.
  • Nunca almacenar ni transportar el acero galvanizado junto a detergentes o productos químicos. Las sustancia con alto grado de acidez o alcalinidad provocan un ataque inmediato y agresivo a la capa protectora de zinc.


En resumen, dentro de las múltiples ventajas que hacen de este proceso de galvanizado algo tan positivo y necesario, se encuentra que otorgan al acero una durabilidad mucho mayor, así como también una gran resistencia. Cabe destacar, la gran protección que este recubrimiento le otorga, protegiéndolo como una barrera física, de forma electroquímica y brindándole un proceso de autocurado con los productos de la corrosión del zinc.


domingo, 7 de agosto de 2016

PROCESO DE CONFORMACIÓN POR LAMINACIÓN

La laminación es un proceso de deformación en el cual el espesor del material se reduce mediante fuerzas de compresión ejercidas por dos rodillos que giran en sentido opuesto, para tirar del material y apretarlo entre ellos. 

El proceso básico ilustrado es el laminado plano, que se usa para reducir el espesor de una sección transversal rectangular. Otro proceso es la laminación de perfiles, en el cual una sección transversal cuadrada se transforma en un perfil tal como una viga doble T.

  • La laminación en frío produce superficies lisas, dimensiones precisas y altas resistencias,  con tolerancias en superficies de 0,5 al 1 %.

  • La laminación en caliente produce superficies ligeramente rugosas y tolerancias de 2 al 5%. 

La mayoría de los procesos de laminación involucran alta inversión de capital y requiere piezas de equipo pesado llamados rodillos laminadores. Este alto costo de inversión se utiliza para una producción de grandes cantidades de artículos estándar como láminas y placas.  

La fabricación de las diversas variedades de productos laminados que se efectúan en la industria metálica, se realizan en diferentes pasos de  laminación.  

El trabajo comienza con lingotes de acero fundido o tiras de colada continua, pasando al rodillo de laminación para convertirlo en una forma intermedia llamada lupia, tocho o plancha. 


  • Las placas laminadas en caliente se usan para la construcción de barcos, puentes, calderas, estructuras soldadas para maquinaria pesada, tubos y tuberías, y muchos otros productos.  

  • El laminado en frío hace más resistente el metal y permite una tolerancia más estrecha del espesor. Además su superficie estará libre de incrustaciones o cáscaras de óxido y es generalmente superior a los correspondientes productos laminados en caliente. Estas características hacen de las láminas, tiras y rollos laminados en frío, el material ideal para estampados, paneles exteriores y otros productos que van desde automóviles hasta utensilios y muebles de oficina.


ANÁLISIS DE LAMINACIÓN PLANA


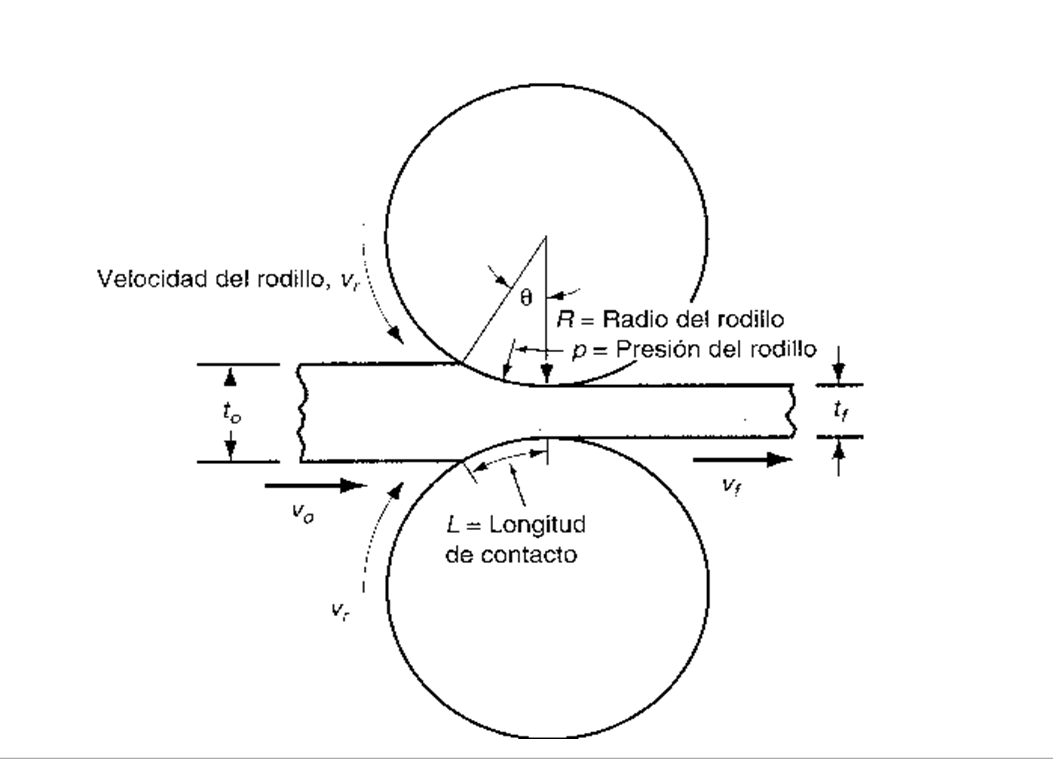
La laminación plana involucra el laminado de planchas, tiras, láminas, placas y piezas de trabajo de sección transversal rectangular, donde se presiona entre dos rodillos de manera que su espesor se reduce a una cantidad llamada draft:

d = to - tf

d = draft (mm).
to = espesor inicial (mm).
tf = espesor final (mm).

El draft se expresa algunas veces como una fracción del espesor del material inicial llamada reducción:

r = d / to

Cuando se realizan una serie de operaciones de laminación, la reducción se toma como la suma de los adelgazamientos dividida entre el espesor original.

Además de reducir el espesor se incrementa usualmente el ancho del material de trabajo.  Esto se llama esparcido y tiende a ser más pronunciado con bajas relaciones entre ancho y espesor, así como con bajos coeficientes de fricción.


Existe la conservación del material, de tal manera que el volumen de metal que sale de los rodillos es igual al volumen que entra:

to x Wo x Lo = tf x Wf x Lf

to = espesor inicial (mm).
tf = espesor final (mm).
Wo = ancho inicial (mm).
Wf  = ancho final (mm).
Lo  = longitud inicial (mm). 
Lf   = longitud final (mm). 

De igual forma la velocidad volumétrica del material anterior a la laminación, será igual a la velocidad volumétrica saliente de los rodillos:

to x Wo x vo = tf x Wf x vf

vo = velocidad de entrada (m/seg).
vo = velocidad de salida (m/seg).

Los rodillos laminadores y el material de trabajo se unen a lo largo de un arco de contacto definido por el ángulo θ. Cada rodillo tiene un radio R y su rotación tiene una velocidad superficial vr. Esta velocidad es mayor que la velocidad de trabajo vo y menor que la velocidad de salida vf. 

Como el flujo de metal es continuo, hay un cambio gradual en la velocidad del material de trabajo entre los rodillos. Sin embargo, existe un punto a lo largo del arco donde la velocidad del trabajo iguala la velocidad del rodillo. 

Este punto se llama punto de no deslizamiento (punto neutro), a cualquier lado de este punto, ocurren deslizamientos y fricción entre el rodillo y el material de trabajo. 
El máximo draft posible que puede alcanzar el laminado plano con un coeficiente de fricción determinado está dado por:

dmax = to – tfmin = μ² x R

dmax = draft máximo (mm).
to = espesor inicial (mm).
tf = espesor final mínimo (mm).
μ = coeficiente de rozamiento cilindros - material.
R = radio del rodillo laminador (mm).

El coeficiente de fricción o rozamiento en la laminación plana depende de varios factores como lubricación, material de trabajo y temperatura de trabajo.  En el laminado en frío el valor de μ  es alrededor de 0,1; en tibio de 0,2 y en caliente de 0,4.

La laminación en caliente se caracteriza por la adherencia que experimenta la superficie caliente del material de trabajo que se pega a los rodillos en el arco de contacto. 

El ángulo del arco de contacto entre los rodillos y el material de trabajo está dado por:

cos θ = 1 – [(to – tf) / 2R]

La longitud del arco de contacto entre los rodillos y el material de trabajo está dado por:

L = θ rad. x R

L = longitud de contacto rodillos – material (mm).

El área de laminación será:

S = W x L

S = área de laminación (mm²).
W = ancho del material (mm).
L = longitud de contacto rodillos – material (mm).


LAMINACIÓN DE PERFILES

En la laminación de perfiles el material de trabajo se deforma para generar un contorno en la sección transversal. Los productos hechos por este procedimiento incluyen perfiles de construcción como:

• Vigas dobleT.
• Vigas en L.
• Canales en U.
• Rieles de vías de ferrocarril.
• Barras redondas.
• Barras cuadradas.
• Varillas.

El proceso se realiza pasando el material de trabajo a través de rodillos formadores que actúan sobre el material de trabajo para obtener el perfil deseado.

La mayoría de los principios que se aplican en laminación plana son también aplicables al laminado de perfiles. Los rodillos formadores son más complicados y el material inicial de forma usualmente cuadrada, requiere una transformación gradual a través de varios rodillos para alcanzar la sección final. El diseño de la secuencia de las formas intermedias y los correspondientes rodillos se llama diseño de pases de laminación.  

Su meta es lograr una deformación uniforme a través de las secciones transversales en cada reducción. 
Las consecuencias de una reducción no uniforme pueden ser torceduras y agrietamientos del producto laminado, que se evitan utilizando rodillos horizontales y verticales para lograr una reducción consistente del material de trabajo.

RODILLOS LAMINADORES

Se dispone de varias configuraciones de rodillos de laminación que manejan una variedad de aplicaciones y problemas técnicos en los procesos de laminación. 

El proceso de laminación básico consiste en dos rodillos opuestos y se denomina rodillo de laminación de dos rodillos o dúo, con diámetros que van de 600 a 1.400 mm.  

La configuración de dos rodillos puede ser reversible o no.  En el dúo no reversible los rodillos giran siempre en la misma dirección y el trabajo siempre pasa a través del mismo lado. El dúo reversible permite la rotación de los rodillos en ambas direcciones, de manera que el trabajo puede pasar a través de cualquier dirección. 


OTRAS OPERACIONES DE LAMINACIÓN

Otros procesos de deformación volumétrica utilizan rodillos para formar  piezas de trabajo como:

• Laminación de anillos.
• Laminación de roscas.
• Laminación de tubos.

Laminación de anillos:

El laminado de anillos es un proceso de deformación que lamina las paredes gruesas de un anillo para obtener anillos de paredes más delgadas, pero de un diámetro mayor. 

El anillo de paredes gruesas se comprime y el material se alarga ocasionando que el diámetro del anillo se agrande. Para anillos grandes se lamina en caliente y para anillos pequeños se lamina en frío.


Laminación de roscas:

Este proceso se utiliza para formar roscas en piezas cilíndricas mediante su laminación entre dos dados.

Es el proceso comercial más importante para la producción masiva de componentes con roscas externas (pernos y tomillos). El proceso competidor es el maquinado de roscas.

La mayoría de las operaciones de laminado de roscas se realizan por trabajo en frío utilizando máquinas laminadoras de roscas. Estas máquinas están equipadas con dados especiales que determinan el tamaño y forma de la rosca. 

El ejemplo muestra dados planos que se mueven alternativamente entre sí, formando la rosca del componente. 


domingo, 31 de julio de 2016

PROCESO DE CONFORMACIÓN POR FUNDICIÓN.

1.    INTRODUCCIÓN

Uno de los procesos de manufactura más empleados en la industria es la fundición. En el cual la materia prima experimenta las transformaciones de fase (solido-liquido-solido), de modo que el metal fundido se encuentra en contacto directo con el aire, el oxígeno y otros gases del medio ambiente desde los hornos de fundición hasta las cavidades de los moldes donde solidifican.


2.    HISTORIA DE LA FUNDICIÓN

La fundición nace en la edad de cobre debido a la necesidad de desarrollar elementos para la supervivencia y para la guerra. Esta etapa es decisiva porque en ella se inicia un cambio importante en la metalurgia: esta se ve desarrollada por que los metales en uso se deforman fácilmente y por lo tanto se inician pruebas para generar herramientas que hicieron más fácil la vida del hombre.

Por consiguiente, se deja de lado el uso de la piedra como materia prima principal de herramientas. En esta búsqueda el hombre se vio en la necesidad de generar mezclas de metales o para dar diferentes formas a los metales.

Las primeras formas se dieron al finalizar la edad de piedra y al iniciar la edad de cobre dando paso al nacimiento de la metalurgia. Estas formas se dieron martillando las placas de cobre, este proceso recibió el nombre de forjado. Luego se buscó la fusión de metales en hornos rudimentarios para lograr temperaturas elevadas, y los moldes siempre fueron manufacturados en piedra blanda y en esta tallaron la cavidad de la pieza a fabricar.

Con el descubrimiento de esta fusión de metales para armas, utensilios, monedas, en algunas poblaciones se inició el proceso metalúrgico de fabricar objetos con aleaciones de cobre con estaño, aluminio, magnesio, manganeso, oro y plata. Al principio se usaron moldes abiertos y el vaciado del metal no necesitaba ningún canal de alimentación, pero con la tecnificación del proceso y con la producción de herramientas y armas cada vez más complejas se inventaron los moldes cerrados y con estos los canales de alimentación para su llenado.


3.    PROCESOS DE FUNDICIÓN
Los procesos de fundición se pueden clasificar según el tipo de molde que utilicen: moldes permanentes o moldes desechables.
Los procesos de molde desechable implican que para sacar la pieza fundida se debe destruir el molde que la contiene, haciendo de este un proceso con velocidades de producción bajas. Gran parte del tiempo de fabricación se destina a realizar el molde y el tiempo de fundición es relativamente bajo en comparación con el de moldeo.
En los procesos de fundición en molde permanente, el molde está fabricado en un material duro como el metal o la cerámica que permite usarlo repetidas veces; el poder reutilizar el molde permite que el tiempo de producción sea mas bajo que en los procesos de molde desechable.


4.   FUNDICIÓN EN MOLDES DESECHABLES

4.1            FUNDICIÓN EN ARENA
4.1.1     Generalidades
 El trabajar con arena permite trabajar metales con altos puntos de fundición como el acero y el níquel. El proceso general de la fundición en arena comienza con la fabricación del modelo de la pieza a fundir, luego este modelo se coloca entre la arena para generar una cavidad negativa y se ubican los sistemas de alimentación que guiaran el metal fundido hacia las cavidades del molde.

Una vez el metal se solidifica al interior de la cavidad, se destruye el molde y se extrae la pieza terminada; si se requiere se puede realizar el proceso de tratamiento térmico a la pieza fundida o realizar los procesos adicionales de acabados y controles necesarios.


El siguiente es un esquema que muestra de forma esquemática el proceso de fundición en arena:


PROCESO DE FUNDICIÓN


4.1.2     Modelos para fundición en arena.

Los modelos para fundición en arena serán los encargados de generar la cavidad en la arena para posteriormente fundir el metal en ella. El tamaño de los modelos debe contemplar los valores de contracción del metal fundido y los excesos de material para procesos de maquinados posteriores.

La selección del material para el modelo dependerá de factores como: tamaño y forma de la fundición, precisión dimensional y la cantidad de ciclos que se quiera utilizar el modelo.


En la siguiente tabla se aprecian características de diferentes materiales para ser usados como modelos.

CARACTERISTICAS DE LOS MATERIALES DE FUNDICION

4.1.3       Clasificación de los Modelos para fundición en arena.

·       Modelos de una sola pieza.
También llamados modelos sólidos, tienen la misma forma que el producto y un extra de material para contrarrestar la contracción del material y los procesos de maquinados posteriores. Se utilizan para piezas simples y producción de bajas cantidades.

·       Modelos divididos.
Son modelos en dos piezas donde cada una de las piezas forman cada una de las mitades de la cavidad. El plano donde se parten las piezas del modelo coincide con el plano de partición del molde usado para la fundición. Se obtienen formas más complejas, menores tiempos para el moldeo y mayores cantidades de producción.


·       Placas Modelo.
Este procedimiento se utiliza para volúmenes de producción mayores. En este los modelos partidos se adhieren a una placa de acoplamiento; la placa cuenta con guías para lograr hacer coincidir las mitades que harán las cavidades en la arena.


En ocasiones las placas modelo cuentan con partes como los sistemas de vaciado, canales o mazarotas.

PLACAS MODELO PARA FUNDICION

4.1.4     Arena.

Para los procesos de fundición en arena se utiliza arena de sílice (SiO2), debido a su economía y resistencia a altas temperaturas. Uno de los factores más importantes en la selección de la arena es el tamaño del grano. Los granos finos permiten un mejor a acabado superficial de la cavidad y así de la pieza; sin embargo, los granos finos reducen la permeabilidad del molde.

Para lograr una forma estable y mejorar la resistencia del molde la arena se mezcla de forma homogénea con bentonita la cual funciona como aglutinante. Durante el proceso se tamiza la arena, de tal forma que la arena mas fina es la que entra en contacto con el modelo y la arena mas gruesa da el cuerpo al molde y permite la salida de gases.
También se pueden agregar resinas o aglutinantes orgánicos o inorgánicos a la arena para darle mayor resistencia durante el proceso de fundición.

4.1.5     El molde.
Los componentes principales de un molde para fundición en arena son:

1)    El molde esta soportado por una caja de moldeo: existe un molde superior e inferior, y la unión entre las dos formas la línea de partición.
2)   El bebedero es el conducto que recibe el metal y lo lleva hacia el interior del molde; el extremo del bebedero tiene forma de cono para facilitar el proceso de verter el metal fundido.

3)    La mazarota es una cavidad que se llena de metal fundido y suministra el metal adicional necesario para contrarrestar el proceso de contracción durante la solidificación del metal.

4)    Los canales de llenado llevan el metal fundido desde la mazarota hasta la cavidad del molde.

5)    Los insertos hechos en arena que permiten generar cavidades huecas dentro de la pieza fundida reciben el nombre de corazones. En ocasiones requieren de sujetadores para permanecer en la posición adecuada durante el proceso de verter el metal líquido.

6)    Los respiraderos tienen como función permitir el flujo hacia el exterior del aíre y gases que se acumulan durante el proceso de fundición en el interior del molde. Permiten que se realice un buen proceso de llenado de la cavidad.


5.    FUNDICIÓN EN MOLDES PERMANENTES

Los moldes permanentes por lo generar se componen de dos mitades metálicas que al unirse generan la cavidad y todo el sistema de alimentación; estas dos mitades se fabrican maquinadas, lo cual garantiza muy buen acabado superficial y una alta precisión dimensional de los productos fundido. 

Al iniciar el proceso las dos mitades del molde se sujetan juntas y se precalientan para evitar el choque térmico entre el metal fundido y la cavidad del molde, esto también facilita el flujo del metal y la calidad de la fundición.  El molde inicia su enfriamiento mediante canales de refrigeración para poder proceder a extraer la pieza solidificada.  

Los metales típicos a fundir en moldes permanentes son las aleaciones de aluminios, magnesios y cobre. 

Se pueden clasificar los procesos en molde permanente partiendo de la presión que se utiliza para llenar la cavidad con el metal fundido.

5.1           Fundición en molde permanente por gravedad.
Este es el proceso más sencillo de fundición en molde permanente; en este el metal fundido se vierte dentro de la cavidad y solo se utiliza la fuerza de la gravedad para garantizar que toda la cavidad se llene del metal.

Fundición en molde

5.2           Fundición en molde permanente a baja presión.
En la fundición a baja presión el metal líquido fluye debido a una presión que se aplica desde abajo y lo obliga a llenar la cavidad del molde, una gran ventaja de este procedimiento es que el metal pasa directamente del crisol al molde sin estar expuesto al aire. Esto disminuye la porosidad producida por el gas y los defectos generados por la oxidación.
 
La presión necesaria es de aproximadamente 15 psi y esta se debe mantener hasta que el metal se solidifica en el interior de la cavidad.  


Fundición en molde permanente


5.3           Fundición en molde permanente al vacío.
Este proceso es muy similar al proceso de fundición a baja presión. Se diferencia en que ahora en la cavidad del molde se genera vacío y la diferencia de presión entre la cavidad y crisol con metal fundido que se encuentra a presión atmosférica, obliga al metal a llenar la cavidad.
 
En comparación con el proceso de fundición a baja presión, este es más costoso debido a que generar vacío es más difícil que generar una baja presión.

Sus beneficios son que en la fundición se reduce la porosidad y la oxidación debidas al aire y mejora de esta forma la resistencia mecánica del producto.


5.4           Fundición en molde permanente a alta presión.
En este método también conocido como inyección en matriz o dado, el metal es forzado por un pistón a llenar el molde gracias a presiones de hasta                  100.000 psi; esta presión se debe mantener hasta que la pieza se solidifica y se puede retirar de la cavidad. Los moldes suelen recibir el nombre de dados. 

Existen dos tipos de procesos de inyección.

El primero llamado de cámara caliente en el cual el metal fundido es empujado por un pistón que lo conduce hasta el molde. El pistón o cámara de inyección está caliente manteniendo el metal fluido, gracias a que actúa dentro del crisol.    
Fundición en molde permanente alta presión


En el segundo proceso de cámara fría la cámara de inyección no está caliente obligando a que las cantidades de metal a utilizar sea muy precisas para evitar solidificación dentro de la cámara.
fundicion en camara fria


Mediante estos procesos se pueden llegar a obtener hasta 300 inyecciones por hora para metales como el zinc.


6.    TIPOS DE HORNOS
Los hornos que se usan para fundir metales y sus aleaciones varían mucho en capacidad y diseño. Varían desde los pequeños hornos de crisol que contienen unos pocos kilogramos de metal a hornos de hogar abierto de hasta varios centenares de toneladas de capacidad del horno.
El tipo de horno usado para un proceso de fundición queda determinado por los siguientes factores:
·       Necesidades de fundir la aleación tan rápidamente como sea posible y elevarla a la temperatura de vaciado requerida. (Ahorro de energía y de tiempo).
·       La necesidad de mantener tanto la pureza de la carga, como precisión de su composición. (Control de calidad).
·       Producción requerida del horno. (Productividad y economía).
·       El costo de operación del horno. (Productividad y economía).
·       Interacción entre la carga el combustible y los productos de la combustión. (Eficiencia): 
§  La carga se encuentra entre el combustible y los productos de la combustión. (Hornos cubilote). 
§  La carga está aislada del combustible, pero en contacto con los productos de la combustión. (Horno hogar abierto para la fabricación de acero). 
§  La carga está aislada tanto del combustible como de los productos de la combustión. (hornos de crisol calentado por combustión de gas, carbón pulverizado o petróleo). 

6.1           Hornos de crisol.
Los hornos de crisol trabajan por combustión de un elemento como el gas el cual calienta el crisol que contiene el material a fundir. También puede ser calentado usando energía electica: horno de inducción. 
El crisol se apoya sobre la peana que está hecha también en material refractario y le da la posición necesaria con respecto a la salida del gas. 
Para lograr concentrar el calor alrededor del crisol este esté contenido entre unas paredes refractarias que generan una cavidad para el flujo de los gases de combustión.  
Existen hornos con crisol móvil o con crisol fijo. La diferencia entre estos es que el crisol móvil al fundir el metal se levanta y sirve como cuchara de colada. Los hornos de crisol fijo se deben cucharear para realizar la fundición.
Hornos de Crisol


6.2           Hornos eléctricos.
El tipo más sencillo de horno eléctrico es el horno de resistencia, en el que se genera calor haciendo pasar una corriente eléctrica por un elemento resistivo que rodea las paredes internas del horno.  
El elemento calefactor puede adoptar la forma de una bobina de alambre enrollada alrededor de un tubo de material refractario o puede consistir en un tubo de metal u otro material resistivo, como el carborundo.  
Los hornos de resistencia son especialmente útiles en aplicaciones en las que se necesita un horno pequeño cuya temperatura pueda controlarse de forma precisa. 


Hornos eléctricos para fundición


7.    DEFECTOS DEL PROCESO DE FUNDICIÓN

Durante el proceso de fundición se pueden presentar varios defectos que pueden ser originados por causas como un mal diseño de las piezas, la mala selección de los materiales o deficiencias de los procesos de fundición. 

El que una pieza presente defectos no solo afectara su forma o apariencia. Algunos defectos podrían llegar a afectar la estructura mecánica de la pieza y generar puntos débiles o concentradores de esfuerzos. 

Actualmente existen diversos procesos para realizar la inspección a los productos fundidos. Al inspeccionar, visualmente o con tintas penetrantes se pueden detectar defectos superficiales en los productos. 

Al realizar pruebas destructivas se escogen muestras de un lote de producción y se realizan ensayos que permiten determinar la presencia y localización de cavidades u otros defectos internos. 

Las pruebas no destructivas como la inspección con partículas ferromagnéticas, ultrasonido o radiografía son ideales para la inspección de piezas, sin necesidad de alterar las mismas. 
Algunos defectos de fundición son comunes a todos los procesos de fundición.
A continuación, se mencionan los más usuales:

1.     Proyecciones metálicas: Formadas por aletas, rebabas o proyecciones masivas como ondulaciones o superficies ásperas.
2.     Cavidades: Cavidades redondeadas o ásperas internas o externas, incluyendo rechupes, sopladuras, porosidades y cavidades de contracción.
3.     Discontinuidades: Estas están formadas por todo tipo de grietas y puntos fríos. Las grietas se forman cuando durante el enfriamiento el metal no puede realizar una libre contracción. El punto frio es una discontinuidad que se presenta debido a la unión de dos corrientes de metal líquido, cercanas al punto de solidificación.
4.     Superficie defectuosa: Defectos tales como los pliegues, traslapes, cicatrices, capas de arena adherida o cascarillas de óxido.
5.     Fundición incompleta: Son debidas a fallas de llenado, volumen insuficiente de metal vaciado y fugas. Se pueden deber a temperaturas muy bajas del metal fundido o tiempos muy largos de vaciado.
6.     Dimensiones o formas incorrectas: Se pueden presentar por una inadecuada tolerancia de contracción, un error en el montaje del modelo o una deformación por liberación de esfuerzos residuales de la pieza fundida.

 Inclusiones: Estas inclusiones principalmente de material no metálico actúan como concentradores de esfuerzos y reducen la resistencia de la fundición. Se pueden dar por reacción del metal fundido con el entorno (oxidación), con el material del crisol (cerámicas) o el molde (arena) o con otros materiales extraños atrapados en el metal fundido (escoria).

Al referirse específicamente a la fundición en arena los principales defectos que se presentan durante el proceso son:
1.     Sopladuras: Cuando se forma una cavidad causada por gases atrapados, la baja permeabilidad o el alto contenido de humedad en la arena son las causas más probables.
 . Puntos de alfiler: Es un defecto similar a la sopladura que forma muchas pequeñas cavidades en la superficie o ligeramente por debajo de ella, causado por gas retenido en el metal fundido.
. Caídas de arena: Provoca una irregularidad en la superficie de la pieza y resulta por la erosión del molde de arena durante el proceso de vaciado.
 .Costras: Son áreas rugosas en la superficie de la fundición debidas a la incrustación de arena y metal.
   Corrimiento del molde: Se evidencia como un escalón en el plano de partición del molde debido a una mala alineación de las dos mitades del molde.
Corrimiento del corazón: El efecto de la flotación del corazón en el metal puede hacer que la posición del corazón no sea la adecuada y se genere una variación de la geometría final deseada.


defectos de la fundición


DONACIONES

siguenos en facebook Canal de youtube siguenos en Twitter Rss feed siguenos en Google+